成都大邦时代玻璃有限公司装饰玻璃加工常见质量隐患及预防措施
装饰玻璃加工中的隐性缺陷,往往藏在细节里
作为成都大邦时代玻璃有限公司的技术编辑,我在日常巡检和客户反馈中总结出一个规律:装饰玻璃加工的质量问题,很少出在“大环节”,而是集中在切割精度、磨边均匀度、夹丝层气泡控制这些容易被忽视的细节上。尤其是夹丝热熔玻璃和调光雕刻玻璃这类工艺复杂度高的产品,一旦参数失守,返工成本会呈指数级上升。
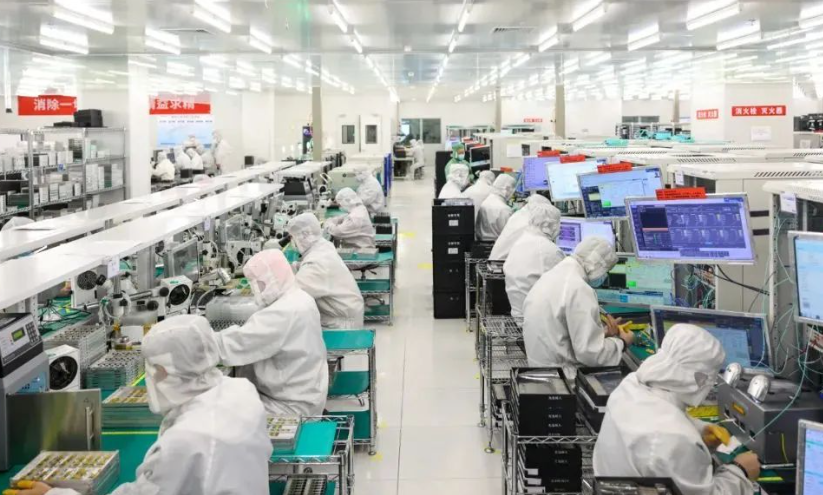
一、切割与磨边的“毫米级陷阱”
玻璃原片切割时,刀轮压力若超过0.2MPa,切割边缘会产生微裂纹,这些裂纹在后续钢化或热熔工序中会扩展为肉眼可见的崩边。我们要求操作工每两小时用塞尺抽检一次切割缝宽度,标准控制在0.3mm±0.05mm。磨边环节更需警惕——水磨头的目数切换顺序如果从180目直接跳到600目,会留下波浪纹,在灯光下尤其明显。正确的做法是逐级过渡:180→240→400→600,每级停留时间不少于40秒。
二、热熔与夹丝工艺中的气泡与偏移
夹丝热熔玻璃的温度曲线设定,直接决定成品率。我们实测发现,当升温速率超过8℃/分钟时,金属丝与玻璃的膨胀系数差异会引发局部应力,轻则产生细密气泡,重则导致玻璃炸裂。建议在450℃至620℃区间采用分段保温(每50℃保温10分钟)。另外,丝网定位误差不得超过±1.5mm,否则在后续调光雕刻时,图案边缘会露出金属丝,影响透光均匀性。
- 气泡控制:热熔前需将玻璃合片抽真空至-0.08MPa,保持5分钟以上
- 丝网张力:使用测力计检测,标准值应为30-35N/cm,低于28N/cm必须更换
- 冷却速率:降至300℃前,降温速度需控制在3℃/分钟以内
三、调光雕刻玻璃的常见失效模式
调光雕刻玻璃的失效,70%发生在雕刻深度控制上。激光雕刻深度若超过玻璃厚度的1/3,会导致局部强度下降,在安装或清洁时产生隐裂。我们建议采用双脉冲雕刻工艺:第一脉冲做轮廓预蚀,深度控制在0.1mm以内;第二脉冲做精细渐变,深度误差不超过±0.03mm。另外,雕刻后的玻璃必须进行72小时静置应力释放检测,否则交付后易出现自发炸裂。
四、工程玻璃供货中的运输与包装隐患
很多质量问题其实发生在出厂之后。工程玻璃供货时,若木箱内衬的橡胶垫片硬度超过邵氏60A,运输颠簸会导致玻璃边角产生细微压痕。我们改用双层EPE泡沫+四角L型护角,并规定每箱玻璃之间必须加铺0.5mm厚防划伤薄膜。这里特别提醒:玻璃与玻璃直接接触是绝对禁止的,即便是同规格的夹丝热熔玻璃,也要用隔离条分开。
五、常见问题速查与预防要点
- 磨边后出现“白边”:多为抛光轮磨损不均所致,需每班检查轮径磨损量,超过0.5mm立即更换
- 调光玻璃断电后局部不透明:检查导电银浆涂层厚度,低于8μm会导致电场分布不均
- 雕刻图案边缘毛糙:激光焦距偏移超过±0.2mm,需重新校准聚焦透镜
成都大邦时代玻璃有限公司在艺术玻璃定制和装饰玻璃加工领域积累了十余年数据,上述参数均来自一线生产记录。无论是夹丝热熔玻璃的温控曲线,还是调光雕刻玻璃的脉冲参数,我们始终认为:预防比返工更经济,标准比经验更可靠。如果您在工程玻璃供货或定制过程中遇到类似问题,欢迎随时交流——毕竟,玻璃行业的进步,靠的是每个环节的较真。